20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:400-601-3880
联系人:客服中心
移动电话:13686282085
联系人:客服中心
移动电话:13686282085
传真:0769-83260409
邮箱:kefu@suolalube.com
低速走刀时工作台一顿一顿,速度一快又恢复正常——这种现象在车间里俗称「爬行」。遇到它,不少师傅的直觉是先调丝杠、修伺服;其实相当一部分案例,根子出在导轨的润滑上。这篇帮你把排查思路捋顺。
典型表现是低速进给或手动慢速移动时,工作台、滑板一冲一顿地「跳」,带着明显节奏;速度调高,抖动反而消失。这通常是静摩擦大于动摩擦在作怪:部件静止时摩擦阻力大,攒够了劲突然一滑,如此反复。
爬行的代价不小:加工面出现波纹或振纹,尺寸和光洁度跟着波动,定位精度也受影响。排查时可以先排除机械与控制侧——镶条压板间隙、丝杠预紧、伺服参数;这些都正常,润滑侧的嫌疑就上升了。
导轨油有一项专门的考核叫粘滑特性,衡量油膜在低速下能否让摩擦副走得平顺;行业标准 SH/T 0577-1993 就把粘滑特性与防锈性列为导轨油的考核项目。粘度档方面,常见 ISO VG 68/100,重载或大型机床往往用高一档。
现场常见的三个坑:一是拿 VG 32/46 的液压油长期顶替导轨油,低速下油膜容易建立不起来;二是两种油混加,添加剂体系不同,可能析出沉淀;三是导轨油被切削液冲刷、乳化,油膜挂不住,导轨面还容易生锈。
引用:导轨油考核口径见行业标准 SH/T 0577-1993《导轨油》(含粘滑特性、防锈性考核项,据公开标准资料整理,2026 年检索,仅供参考)。
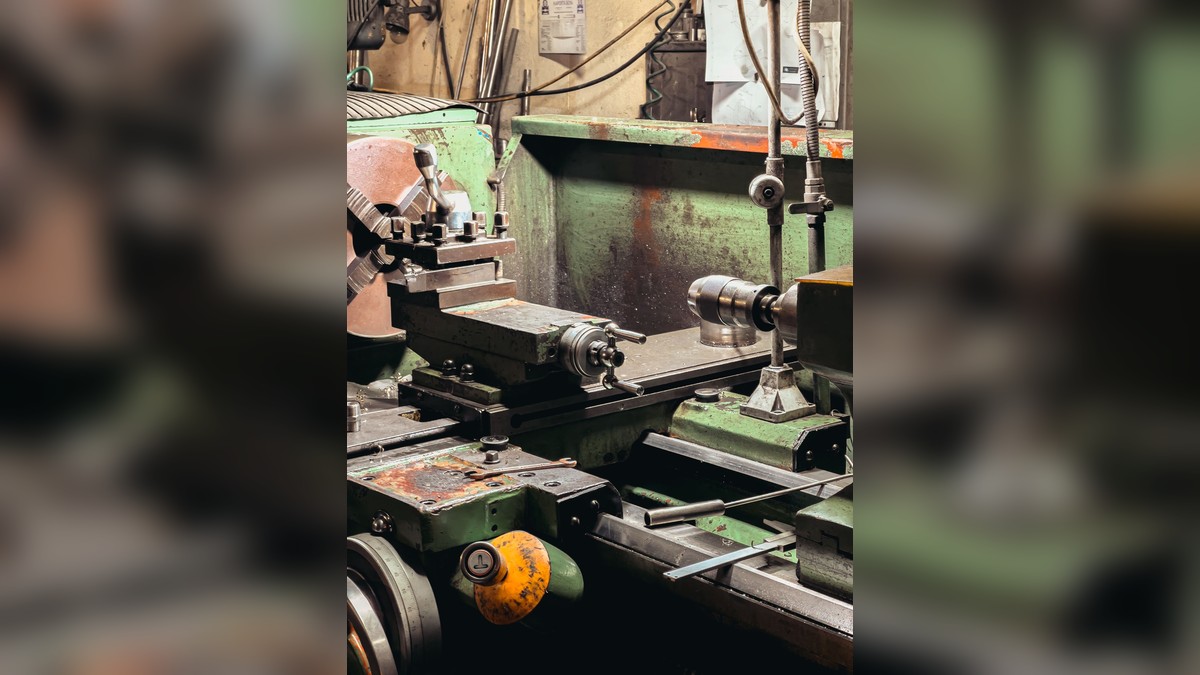
先看供油:导轨面上摸一摸有没有油膜,手动润滑泵有没有按时打油,集中润滑的看油管出口是否出油。再看污染:导轨面出现乳化状液体、油发白,说明切削液串了进来,要清理并换油。
然后低速验证:让单轴低速空走几个来回,处理后复验,看抖动是否缓解。如果润滑侧处理完仍然爬行,再转机修查机械侧,别急着换件。各机型润滑方式不同(稀油集中润滑、手动打油、油浴),以设备说明书为准,具体表现以现场实测为准。
导轨油在设备油单里占比不大,却直接关系到加工面的观感与精度。索拉深耕金属加工润滑 24 年、主攻汽车零部件工况,与 1300 多家机加工厂有深度协作;导轨油选型或爬行排查上有拿不准的地方,欢迎联系业务与技术支持 13686282085、18025207568,客服热线 400-601-3880,也可以登录官网 www.suolalube.com 了解更多。
扫一扫
微信二维码
全国免费服务热线
13686282085