20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:13724484700
联系人:牛辉萍 女士
移动电话:13724484700
联系人:曾红梅 小姐
移动电话:13724484700
传真:0769-83260409
邮箱:kefu@suolalube.com
在五金冲压车间,有几类问题几乎天天上演:工件拉伤、划痕报废;模具表面拉毛、越修越贵;冲压件油泥厚重,下道清洗工序叫苦不迭。很多厂第一反应是修模具、换材料,却常常忽略了一个成本更低的变量——冲压拉伸油。
拉伸成形时,板材与模具之间承受很高的接触压力,全靠一层油膜隔开金属与金属。油膜的厚度基础是粘度,扛压能力来自极压添加剂。一旦粘度选低了或极压性不足,油膜在高压下破裂,板材直接"焊"在模具上——这就是拉毛的由来;拉毛的模具反过来又把工件表面划伤,形成"工件报废、模具受损"的恶性循环。
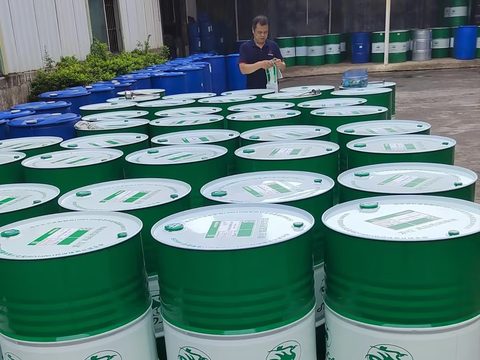
不少车间以为油越稠越"顶用",其实粘度错配同样出问题:过低拉伤,过高则残留重、清洗难、还可能影响下道工序。正确的思路是按板材厚度和拉伸深度对号入座。以索拉画册中的佳士力冲压拉伸油DS系列为例(粘度为40℃运动粘度):
一句话原则:薄板浅拉伸用低粘度,厚板深拉伸用高粘度,中间档位按材质和变形量过渡。
铝材软、易粘模,需要针对性的油性配方,例如索拉DS220就是面向铝拉拔工艺的专用型号;不锈钢加工硬化快、摩擦系数高,则要求极压性能更强的配方。最忌讳的是"一桶油打天下"——用同一桶油应付所有材质,往往是模具非正常磨损的隐形推手。
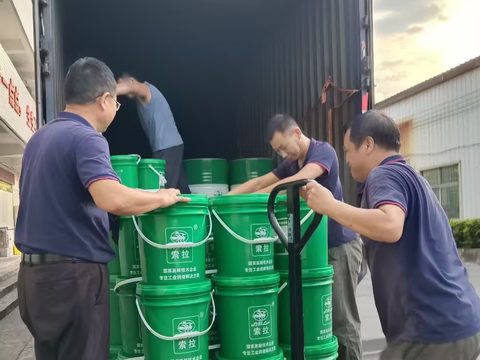
算一笔账就知道:一副修一次动辄上千元的模具,和每吨成本低不了多少的拉伸油,哪个更该省?索拉伸压拉伸油DS系列覆盖粘度1.2~3000,从0.5mm以下薄板浅拉伸到深拉伸、拉管都有对应型号,紧固件行业另有DS300N等成型专用油。拿着你的材质和板厚参数来,我们的技术团队帮你对号选型。
下一条 拉伸不锈钢什么样的拉伸油才好?
上一条 没有了!
扫一扫
微信二维码
全国免费服务热线
13825746359