20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:13724484700
联系人:牛辉萍 女士
移动电话:13724484700
联系人:曾红梅 小姐
移动电话:13724484700
传真:0769-83260409
邮箱:kefu@suolalube.com
9 月的机加工车间正赶上交期高峰,中秋前后赶货,切削液浓度却在悄悄漂:刀具磨损加快、工件隔夜返锈,不少班组的直觉是「液不行了」,其实多半是测数这一步先错了。
浓度测不准,补液就没有依据,添加忽多忽少,金属加工液的润滑、冷却、防锈都跟着打折。这篇把车间里反复出现的三处错讲清楚,照着改,一支折光仪就能把浓度测准。
折光仪(手持式折射仪)测的其实是液体的折光能力,刻度上显示的是糖度值(BX),并不直接等于切削液浓度。两者之间差一个「折光系数」,每款产品都不同,通常在 1.0–2.0 之间,以厂家说明书为准。
换算公式很简单:实际使用浓度 = 折光仪读数 × 产品折光系数。例如某半合成切削液系数取 2.0,读数 5.0,实际浓度就是 10%。
很多车间把读数直接当浓度,以为配到了 5%,实际可能不到 3%,润滑和防锈都打了折扣。上机前,把所用产品的折光系数抄下来贴在机台边,是很省事的一步。
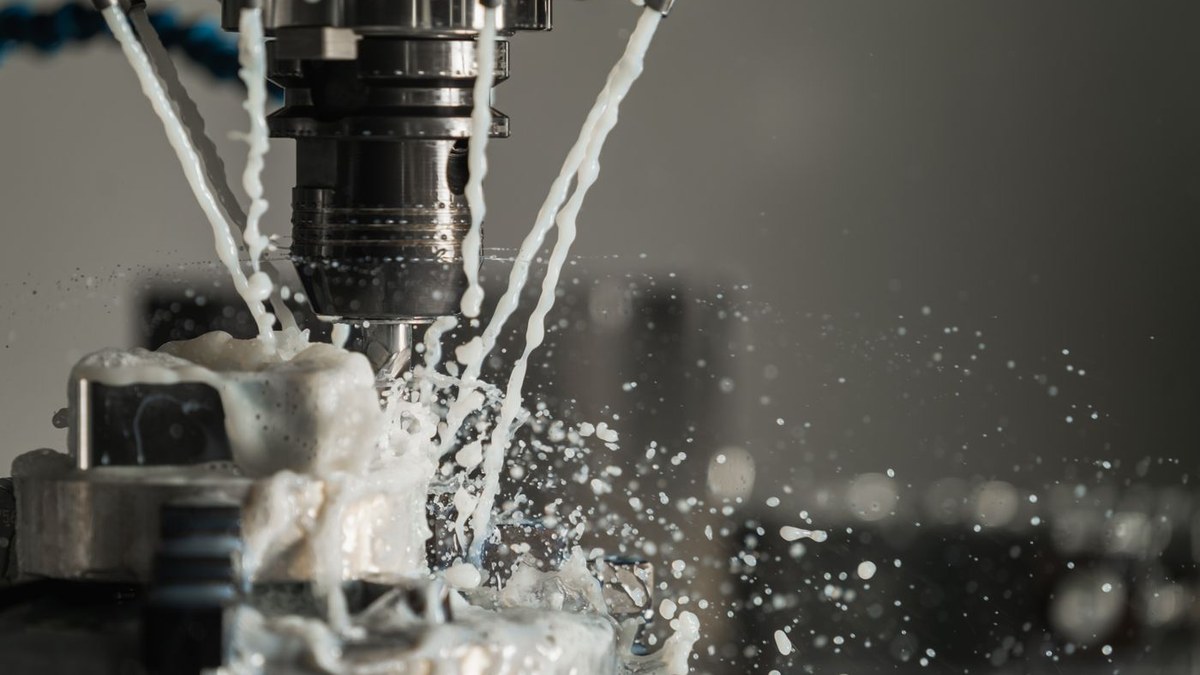
第一处是校准用水。校准归零用的水,应当与车间配液用水一致;如果配液用自来水、校准却用蒸馏水,两者折光特性不同,起点就偏了。校准前用擦镜纸把棱镜擦净,滴 1–2 滴配液同款水,对光把明暗分界线调到零位。
第二处是取样位置。开机循环约 3 分钟后,从液槽中层取样,避开表面浮油和底部沉屑:浮油会让分界线模糊,槽底渣液会让读数失真。带自动温补(ATC)功能的机型在常温区间可直接测;刚兑好的高温或低温液样,建议静置片刻再测。
这两个细节各花不上一分钟,却决定了读数可不可信。建议每班开班前归零一次,取样点固定在液槽同一位置,读数才有可比性。
浓度飘,还有一个常见原因是「只加水不补原液」。加工中切屑和工件带走的是已经配好的乳化液,水和油按同比例流失;如果只补水,槽液就一天天被稀释。正确顺序是:浓度低了先按比例补浓缩原液,液位不够再补预先配好的稀释液。
参考区间方面,行业公开维护资料的通行口径是水基切削液日常浓度维持在 5%–8%,精加工可略高;同时可配合 pH 试纸观察,弱碱性区间(pH 8.5–9.3)有利于抑菌与防锈。
浓度 5%–8%、pH 8.5–9.5 为行业公开技术资料的通行维护口径(2026 年检索整理);具体控制值以所用产品说明书与实际工况检测为准。
把这三步固定下来——系数换算、同水源校准加中层取样、先原液后稀释液——浓度就不再是玄学。建议顺手建一张浓度点检表,每台机每天一测一记,一周下来曲线平稳了,刀具寿命和工件防锈状态会先给你反馈。
索拉技术部常年为机加工客户提供水基切削液的选型与现场浓度管理支持,遇到浓度波动、换季防锈这类问题,欢迎带上工况来聊。业务与技术咨询可拨 13686282085,或拨打客服热线 400-601-3880。
扫一扫
微信二维码
全国免费服务热线
13825746359