20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:400-601-3880
联系人:客服中心
移动电话:13686282085
联系人:客服中心
移动电话:13686282085
传真:0769-83260409
邮箱:kefu@suolalube.com
眼下进入「金九银十」赶工季,冲压车间开足马力,正是拉伤问题集中冒头的时候。
冲压车间里让人头疼的问题,不是模具崩刃,也不是料带跑偏,而是拉伤——模具没问题、材料没问题,冲出来的工件表面就是一道道拉痕,严重的整批报废。
不少做不锈钢拉伸件的厂家都碰过类似的事:同一副模具、同一批板材,拉伤却成批出现,返修和报废把利润一点点吃掉。逐项排查下来,问题往往出在油上。
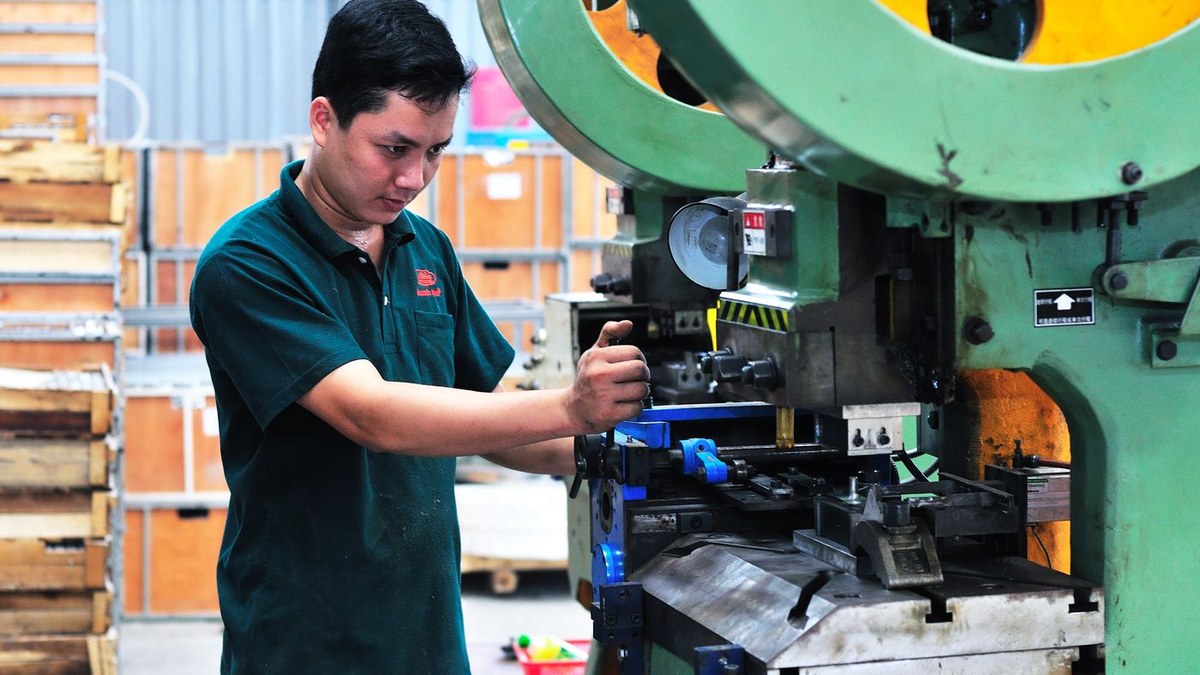
拉伸成形时,板料和凹模、压边圈之间是高速滑动的金属接触,全靠中间那层油膜隔开。
一旦油膜扛不住接触压力被挤破,板料就和模具直接「贴脸」——金属对金属的干摩擦,温度一上来,较软的一方粘到模具表面,反过来又划伤工件,拉痕就这样越滚越多。
所以拉伤看着是表面问题,根子往往在润滑:要么油膜强度不够,要么用的油根本不适合这个材质、这道变形量。用普通机油凑合着拉不锈钢,就是典型的「油先投降」。
文中工况为行业常见场景的脱敏综述,具体参数以实际产线验证为准。
下次遇到拉伤,先别急着动模具,按下面的顺序把油这一环查清楚。
不是所有「拉伸油」都一样,选型时建议盯住三点:
拿不准时,可以把材质牌号、板厚、变形量和现有用油带去做油样评估,比在产线上反复试错省事得多。
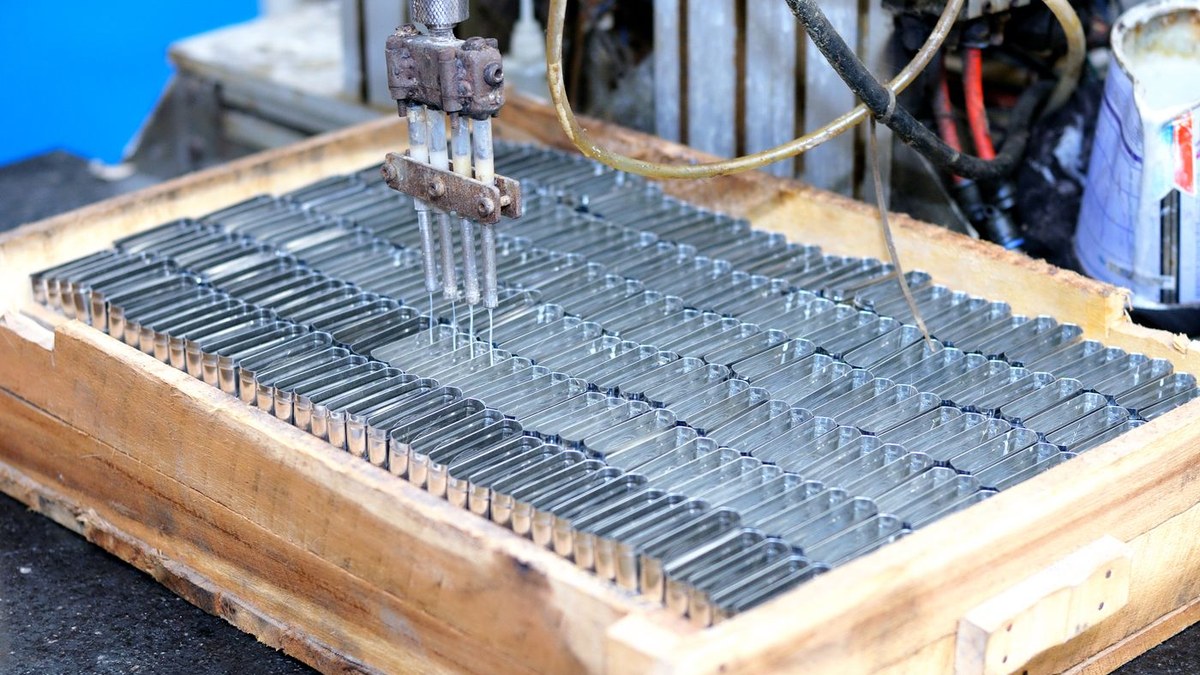
以一家做不锈钢浅拉伸件的加工厂为例:原先一直用普通机油凑合,按材质和变形量换成不锈钢专用拉伸油后重新试模——同一副模具、同一批板材,拉伤从成批出现降到偶发,工件表面能看到均匀的油膜光泽,脱模也顺了。
后续车间再把涂油方式从人工刷涂改成滚涂,用油量反而降了下来。
这类问题没有玄学:模具、材料、润滑三块里,润滑往往是成本更低、见效更直接的那一块。如果你车间也在被拉伤困扰,可以把材质、变形量、当前用油情况发给我们——客服热线 400-601-3880,业务·技术咨询 13686282085,或通过官网 www.suolalube.com 了解冲压拉伸油产品线。先判断是不是油的问题,再谈选型;油品效果以实际工况验证为准。
扫一扫
微信二维码
全国免费服务热线
13686282085