20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:400-601-3880
联系人:客服中心
移动电话:13686282085
联系人:客服中心
移动电话:13686282085
传真:0769-83260409
邮箱:kefu@suolalube.com
降温之后,这类电话多了起来:一批精密件下午加工完,第二天早上码在周转架上,表面浮起一层细锈点。工件没换料,参数也没动,问题多半藏在切削液这一侧。
东莞市索拉润滑油科技有限公司在售后排查里反复用三个检测项来缩小范围,这篇把它们和对应的处理动作整理出来,遇到类似情形可以先照着自查一遍。
售后上门时有个习惯:不急着动工件,先测液。工件隔夜返锈,切削液侧常见的原因集中在三项上。
一是浓度偏低。工件表面的防锈保护,很大程度上来自切削液在表面形成的防护膜,浓度掉下来,膜就薄了,铁基材料在潮湿车间里过一夜就容易出锈点。
二是 pH 下降。切削液用了一段时间,pH 会慢慢往回落,防锈性能跟着走低,机台停机过夜、液体不循环的时候更明显。
三是水质差。配制补水用硬水,钙镁离子多,一来干扰防护膜的形成,二来水分蒸发后盐分析出,锈点出得更快。售后手册里专门有条目讲这个:水质硬、水分蒸发、盐析,是水箱漂锈的典型成因。
排查不用复杂设备,三步就能把范围缩小。
三项测完,原因基本就浮出来了。多数情形是浓度偏低加上补水偏硬,两项叠加,工件过夜就不稳。
原因找到了,处理动作也比较直接:浓度偏了就按基准补足原液,别只补水;水偏硬就改用软化水配制和补水,水箱里的漂浮锈粉和槽底沉淀及时清掉;液体老化明显的,该换就换,别硬撑。防护膜的维持情况以实际工况检测为准,不同材质、不同加工强度下的表现会有差别。
算下来,隔夜返锈这件事,难点不在处理,而在发现。等拿着起锈的工件返工,交付压力就已经压过来了。把测浓度、测 pH、查补水做成班组的日常动作,每台机床几分钟的事,能省下来的返工不少。
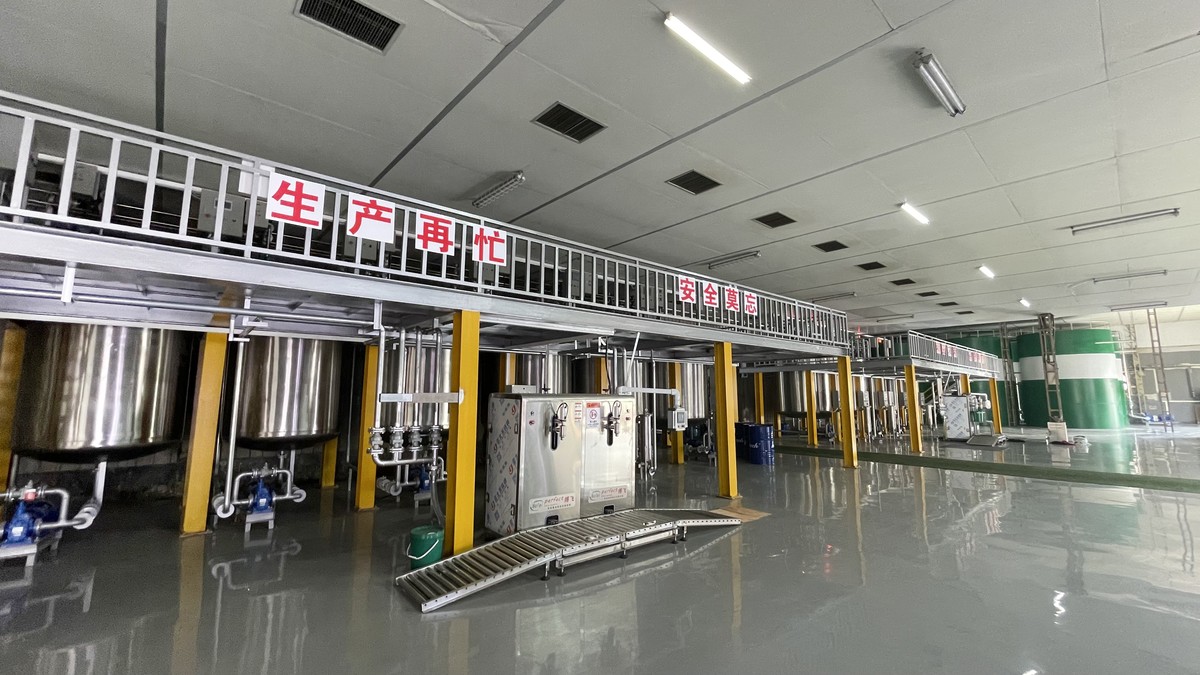
东莞市索拉润滑油科技有限公司是东莞的一家切削液源头工厂,专注金属加工液 24 年,创始人张德超,主营切削液、乳化液、冲压油、拉伸油、防锈油、液压油、清洗剂等 10 大类,服务 13000+ 机加工工厂、覆盖 63 个行业,主攻汽车零部件难加工工况;22 项专利,ISO9001 + ISO14001 双认证,厂房 8000 余㎡,基础油储存能力 3 万余吨。
工件防锈只是车间用油里的一小项,选型、维护、售后排查有疑问,欢迎随时沟通:客服热线 400-601-3880、订购·技术支持热线 136 8628 2085、电话 18025207568,也可以登录官网 www.suolalube.com 看更多车间用油的做法。
扫一扫
微信二维码
全国免费服务热线
13686282085