20年专注研发生产环保切削液
金属加工液个性化定制专家


支付宝扫码立即下单
切削液合作找索拉!订购热线:
支付宝扫码立即下单
切削液合作找索拉!订购热线:

全国免费服务热线:400-601-3880
联系人:客服中心
移动电话:13686282085
联系人:客服中心
移动电话:13686282085
传真:0769-83260409
邮箱:kefu@suolalube.com
立冬一过,年底赶单的日子近了。近来有师傅发现,同一批刀换得比往常勤——机器照常跑,刀具却越来越不耐用。先别急着把账全算到刀具头上:刀具磨损快,切削液这一侧的原因占了不小比重。润滑一缺口,刃口的磨损就会明显加快,这篇把排查思路讲清。
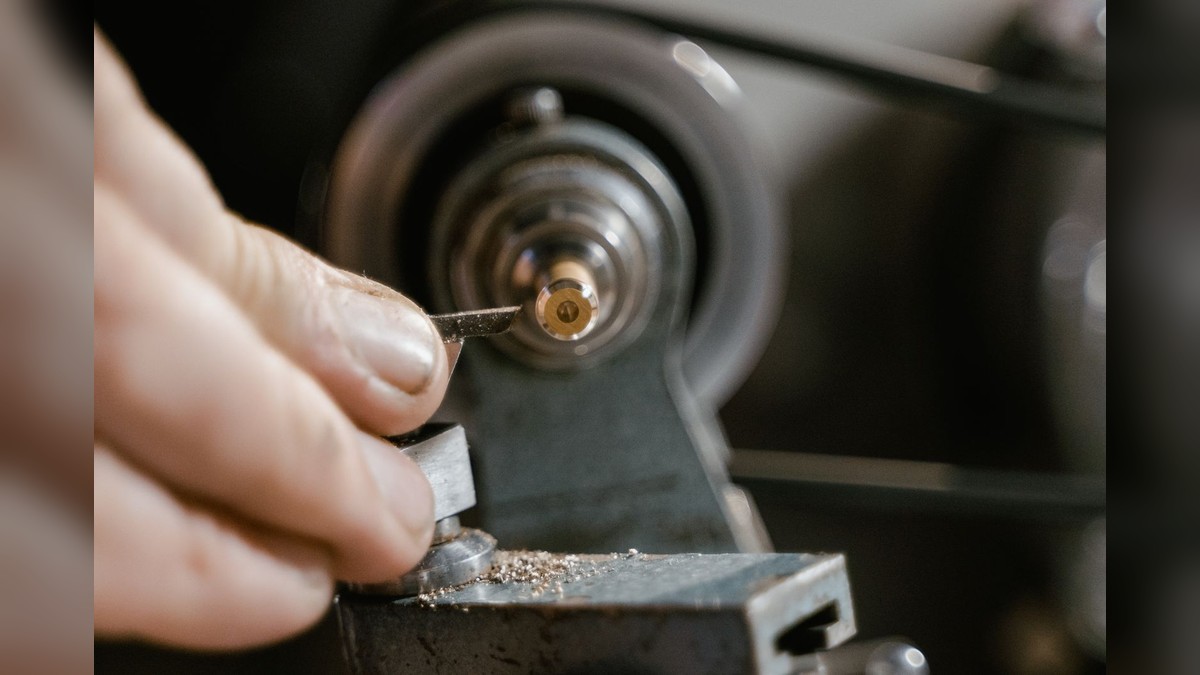
切削时,刀尖与切屑之间是高温高压的摩擦界面,切削液要在这里同时干两件事:把热带走,把摩擦降下来。冷却靠流量和喷淋到位,润滑则靠浓度与配方里的油性、极压成分——这层润滑膜不足,刀与切屑接近干磨,刃口磨损自然加快。
售后现场把「刀具磨损快、不耐用」列为一类常见问题,主要原因就两条:润滑不足,或者用轻负荷产品干了重负荷的活。这与此前写过的磨削黄斑不同——那篇讲工件侧的冷却不足,本篇看刀具侧的润滑缺口,两件事经常被人混为一谈。
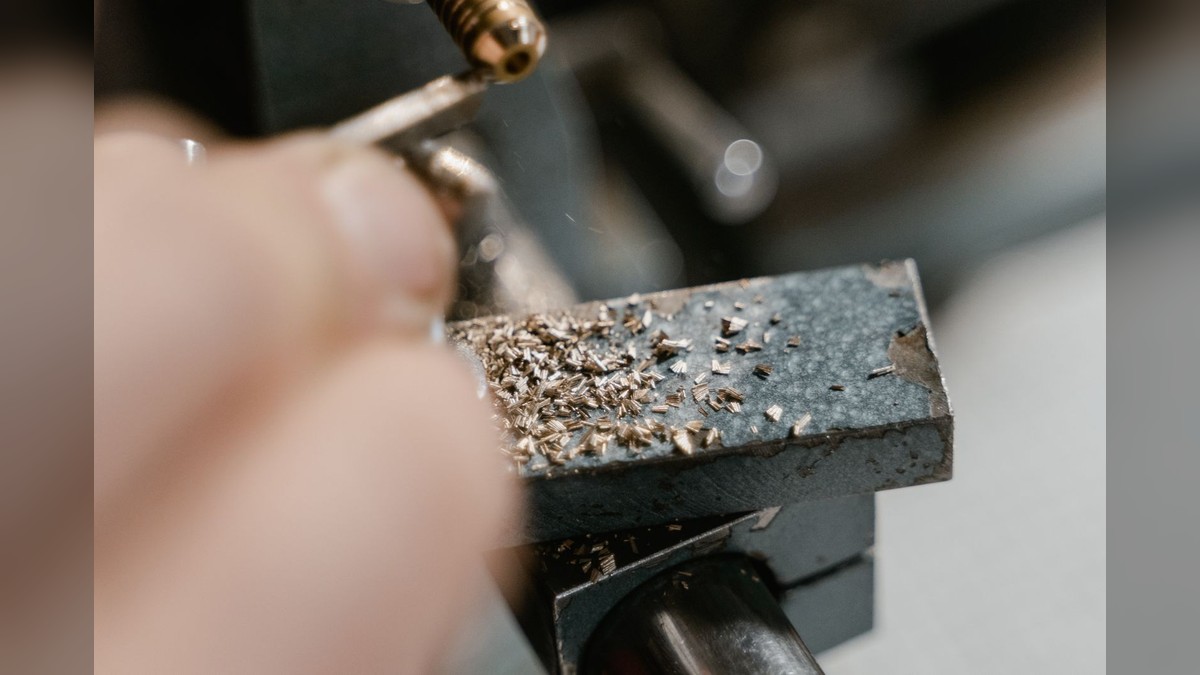
三步的顺序别倒过来:先测数、再查选型、然后回到加工本身,用记录说话,比凭手感猜要可靠得多。
提高浓度能救一部分急,但它有上限:浓度推得太高,泡沫、残留和成本会先找上门,润滑却未必同步补上。如果浓度已在合理区间、工况也没有大变化,刀具还是不耐用,多半要往选型上想——往重负荷、含极压添加剂的全合成方向去比对,让润滑储备跟上加工强度。
换产品前也别急着整箱上:先寄样小试,跑一批件对比刀具状态和加工面,确认合适再切换,把试错成本压在可控范围里。具体表现以实际工况检测为准。
文中处理思路为切削液售后现场通用经验的综述整理;不涉及具体产品型号与参数,浓度区间与产品表现以实际工况检测为准。
索拉是东莞的一家切削液源头工厂,专注金属加工液 24 年,创始人张德超,主营切削液、乳化液、冲压油、拉伸油、防锈油、液压油、清洗剂等 10 大类,服务 13000+ 机加工工厂、覆盖 63 个行业,主攻汽车零部件难加工工况;22 项专利,ISO9001 + ISO14001 双认证,厂房 8000 余㎡,基础油储存能力 3 万余吨。
选型、刀具消耗或液况诊断上有拿不准的地方,欢迎联系索拉客服热线 400-601-3880、订购与技术支持热线 136 8628 2085、电话 18025207568,也可以登录官网 www.suolalube.com 了解产品信息。
下一条 降温了,切削液浓度怎么不降反升?
扫一扫
微信二维码
全国免费服务热线
13686282085